分体拼接靠背餐椅的结构特点与焊接基础
分体拼接靠背餐椅的设计核心在于将座面框架与靠背框架分离制造,随后通过特定的连接结构进行组装。这种结构形式不仅便于运输和仓储,降低了物流成本,也为后续的个性化定制提供了更大的灵活性。在焊接工艺环节,主要涉及金属管材或型材的切割、折弯以及点焊固定。常见的连接方式包括法兰盘螺栓连接、插接销钉固定以及直接焊接加强筋等。不同的连接方式对焊接精度和后续打磨的要求各不相同,但共同目标都是确保受力点的强度足以支撑日常使用中的动态载荷。
焊接前的准备工作直接决定了成品的质量上限。管材表面的油污、锈迹必须彻底清除,否则会影响焊缝的熔合质量,导致虚焊或气孔。对于不锈钢材质的餐椅,通常采用氩弧焊(TIG)工艺,因为该工艺热输入小,变形可控,且焊缝美观,无需过多的后期处理。若为碳钢材质,则多采用二氧化碳气体保护焊(MAG),以提高生产效率。无论哪种工艺,焊工的技术水平至关重要,需确保焊缝饱满、均匀,无咬边、未熔合等缺陷。
关键受力部位的焊接工艺细节
座面与腿管连接处是餐椅承受垂直压力和侧向扭力的关键区域。在此部位的焊接中,通常采用满焊或断续焊相结合的方式。满焊能提供最高的结构强度,但需注意控制热变形,避免管口塌陷或扭曲。断续焊则能减少热应力,适用于较薄壁的管材。焊接顺序上,建议先进行定位焊,确认角度垂直后,再沿圆周方向对称施焊,以抵消焊接应力,防止框架变形。对于带有加强筋的结构,加强筋与主框架的搭接处必须保证接触紧密,焊缝需延伸至加强筋两端,以形成有效的力传递路径。
靠背与座面的连接部位往往承受较大的弯矩,尤其是用户倚靠时产生的后倾力。分体设计的靠背通常通过立柱或横档与座面框架连接。若采用直接焊接,需在立柱根部增加三角形加强板或弧形过渡板,以增大焊接面积并分散应力集中。焊接时,应特别注意焊缝的连续性,避免在应力集中点出现断点。对于需要拆卸的拼接结构,焊接部分仅作为定位或限位之用,主要受力由螺栓或销钉承担,此时焊接精度要求相对较低,但表面平整度需保证不影响装配。
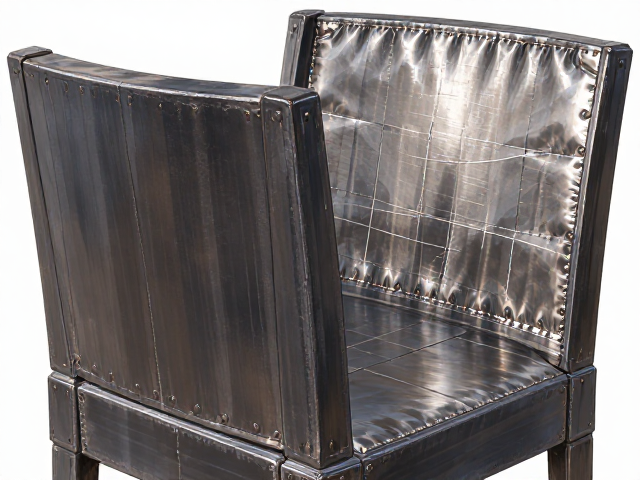
焊后处理与表面防腐工艺
焊接完成后,表面的氧化皮、焊渣及飞溅物必须通过打磨去除。对于不锈钢餐椅,通常使用百叶轮或砂轮进行初步打磨,随后使用专用不锈钢抛光膏进行精细处理,以恢复金属原有的光泽并去除潜在的锈蚀源。打磨方向应与管材纹理一致,避免产生明显的划痕影响美观。若餐椅后续需要进行喷粉或喷漆处理,则需确保焊接区域表面粗糙度适中,以增强涂层的附着力。对于碳钢餐椅,焊后需立即进行防锈底漆喷涂,防止焊缝区域因暴露空气而生锈。
防腐处理是分体拼接餐椅耐用性的另一道防线。常见的表面处理方法包括静电粉末喷涂和热浸镀锌。粉末喷涂需经过前处理(脱脂、磷化)、喷粉、固化等工序,涂层厚度一般控制在60-80微米,以确保耐磨性和耐腐蚀性。热浸镀锌则适用于户外或高湿度环境使用的餐椅,锌层能有效隔绝空气和水分,提供长期的阴极保护。在拼接缝隙处,需特别注意涂层的完整性,避免缝隙内部积水导致电化学腐蚀。对于螺栓连接部位,建议涂抹防锈润滑脂,既便于拆卸,又能防止螺纹锈蚀卡死。
稳固性检测与日常维护要点
稳固性检测主要关注结构在极限载荷下的表现。通过静态加载测试,模拟多人同时坐压及倚靠靠背的场景,观察焊接部位是否有裂纹或变形。动态疲劳测试则通过反复施加载荷,模拟长期使用后的结构稳定性。合格的餐椅在测试后,焊接部位应无肉眼可见的裂纹,连接件无松动,整体结构无永久变形。此外,还需检查分体拼接处的配合间隙,间隙过大不仅影响美观,还可能导致晃动,降低使用体验。
日常维护中,用户应避免超负荷使用,如站立在椅面上或剧烈摇晃。对于分体结构,定期检查连接螺栓或销钉是否松动,如有松动应及时紧固。若发现焊接部位出现锈迹,应及时用细砂纸打磨并涂抹防锈漆,防止锈蚀蔓延。清洁时,避免使用强酸强碱清洁剂,以免腐蚀表面涂层。对于户外使用的餐椅,建议在雨季或长期不用时进行遮盖保护,减少环境因素对焊接点和连接件的侵蚀。